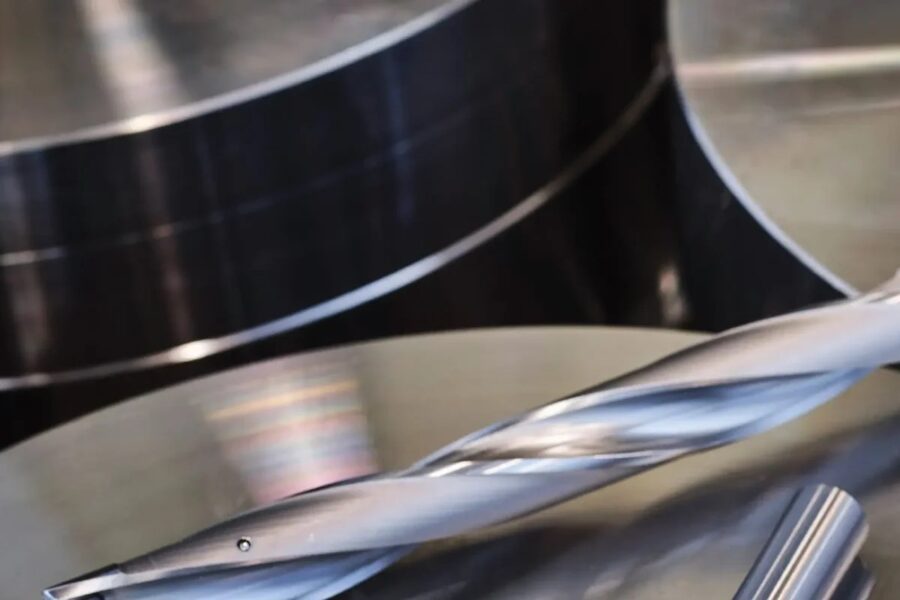
Bir makine parçasında onlarca delik bulunabilir ve deliklerin her biri birkaç saniye bile uzasa seri üretimde bu süre saatlere dönüşür. Üstelik delikler çoğu zaman parçanın en kritik ölçülerini taşır: rulman yuvaları, cıvata delikleri, hidrolik kanallar. Bu yazıda karbür matkapla verimli ve güvenli delik delmenin temel adımlarını ele alıyoruz.
Hangi matkap tipi, ne zaman?
Delme takımları temel olarak üç gruba ayrılır. Seçim; delik çapına, adedine, tezgâhın rijitliğine ve soğutma imkânına göre yapılır.
| Tip | Güçlü yanı | Tercih edildiği durum |
|---|---|---|
| HSS / HSS-E matkap | Tok yapı, düşük fiyat | Rijitliği sınırlı tezgâhlar, tek parça işler, elle ilerletme |
| Yekpare karbür matkap | Yüksek kesme hızı ve ilerleme, iyi delik kalitesi | CNC tezgâhlarda seri üretim, Ø3–Ø20 mm aralığı |
| Değiştirilebilir başlı / uçlu matkap | Gövde kalır, yalnızca baş veya uç değişir | Büyük çaplar, yüksek adetli üretim, stok maliyetini azaltma |
CNC tezgâhlarda yapılan seri üretimde karbür matkap, birim fiyatı daha yüksek olsa da genellikle delik başına en düşük maliyeti verir. Bunun nedeni aşağıda hesaplayacağımız gibi çok daha yüksek kesme değerleriyle çalışabilmesidir.
Uç açısı ve punta
Karbür matkaplarda uç açısı genellikle 135°–140° aralığındadır; HSS matkaplarda ise 118° yaygındır. Modern karbür matkapların çoğu kendi kendini merkezleyen uç geometrisine sahiptir ve düz bir yüzeye punta açmadan doğrudan girebilir.
Punta kullanılacaksa önemli bir kural vardır: punta açısı, matkabın uç açısına eşit veya ondan büyük olmalıdır. Örneğin 140° uç açılı bir matkap için 90° punta açılırsa matkap önce köşelerinden temas eder ve köşe kırılması riski artar. Bu durumda 142° veya 150° punta tercih edilmelidir.
Kesme hızı ve ilerleme hesabı
Matkap için iki temel değer belirlenir: kesme hızı (Vc, m/dk) ve devir başına ilerleme (f, mm/dev). Bu değerlerden iş mili devri ve tabla ilerlemesi hesaplanır:
vf = f × n
Somut bir örnekle karşılaştıralım. C45 çeliğinde Ø10 mm delik:
| HSS-E matkap | Karbür matkap | |
|---|---|---|
| Kesme hızı (Vc) | 25 m/dk | 100 m/dk |
| İş mili devri (n) | ≈ 796 dev/dk | ≈ 3.183 dev/dk |
| İlerleme (f) | 0,18 mm/dev | 0,25 mm/dev |
| Tabla ilerlemesi (vf) | ≈ 143 mm/dk | ≈ 796 mm/dk |
Bu örnekte karbür matkap aynı deliği yaklaşık beş buçuk kat daha hızlı deler. Değerler başlangıç noktasıdır; kesin değerler matkap üreticisinin önerisi, malzemenin sertliği ve tezgâhın durumuna göre sahada doğrulanmalıdır. Takım fiyatıyla çevrim süresi arasındaki dengeyi parça başı maliyet yazımızda hesapladık.
Soğutma: dıştan mı, içten mi?
Delmede soğutma sıvısının iki görevi vardır: kesme bölgesini soğutmak ve talaşı delikten dışarı atmak. Delik derinleştikçe ikinci görev daha kritik hale gelir.
- Yaklaşık 3×D’ye kadar: İyi yönlendirilmiş dıştan soğutma çoğu uygulamada yeterlidir.
- 5×D ve üzeri: İçten soğutmalı matkap şiddetle önerilir. Sıvı, matkap gövdesindeki kanallardan uca ulaşır ve talaşı geriye doğru iter.
- Soğutma basıncı: Derin deliklerde basınç arttıkça talaş tahliyesi iyileşir. Tezgâhınızın pompa basıncı matkap seçiminde dikkate alınmalıdır.
Paslanmaz çelik gibi ısıyı iyi iletmeyen malzemelerde soğutma daha da önemlidir. Bu konuyu paslanmaz çelik işleme rehberimizde ayrıca ele aldık.
Derin delik için adımlar
- Pilot delik açın: Aynı çapta, kısa ve rijit bir matkapla 1,5–2×D derinliğinde kılavuz delik açın.
- Düşük devirde girin: Uzun matkabı pilot deliğe düşük devirde ve dönerek sokun, ardından tam devre çıkın. Uzun bir matkap boşlukta yüksek devirde dönerse salınım yapabilir.
- Talaşı izleyin: Talaş şekli ve sesi değişiyorsa talaş tahliyesi bozulmuş olabilir.
- Gagalamayı gerektiği kadar kullanın: İçten soğutmalı karbür matkaplarda çoğu zaman gagalama gerekmez; gereksiz gagalama çevrim süresini uzatır.
Delik toleransı ve yüzey kalitesi
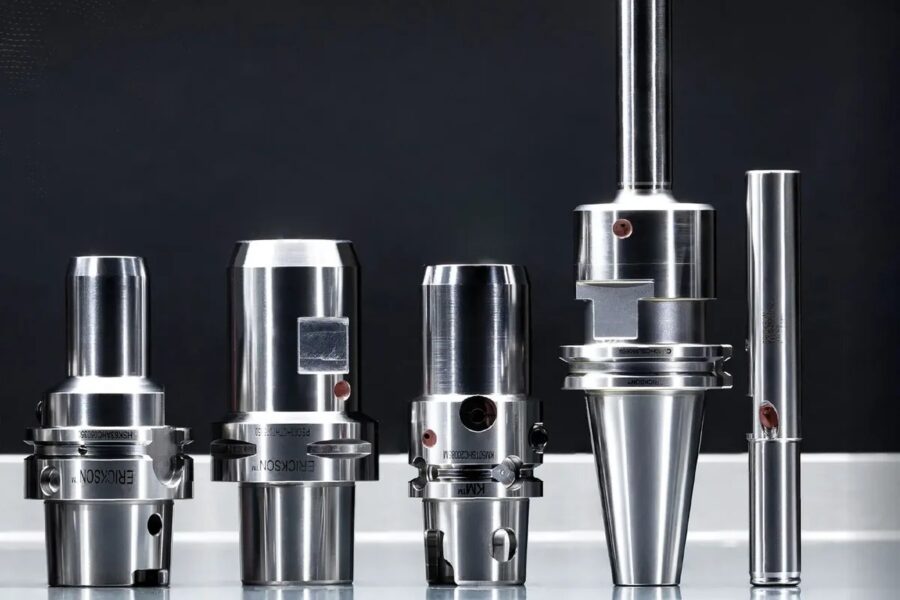
Kaliteli karbür matkaplarla, rijit bir bağlamada ve düşük salgıyla genellikle IT8–IT9 aralığında delik elde edilir. H7 gibi daha dar toleranslar ve rulman yuvaları için matkaptan sonra rayba veya bara ile ince işleme gerekir. Salgı burada belirleyicidir: hidrolik veya sıcak geçme tutucular delik kalitesini belirgin şekilde iyileştirir.
Sık karşılaşılan sorunlar
| Belirti | Olası neden | Ne yapmalı? |
|---|---|---|
| Köşelerde hızlı aşınma | Kesme hızı yüksek, soğutma yetersiz | Vc’yi düşürün, soğutmayı kontrol edin |
| Kenar kırılması | Salgı, titreşim, kesintili giriş | Tutucuyu kontrol edin, punta/düzlem açın |
| Delik büyük çıkıyor | Salgı, aşınmış veya hatalı bilenmiş uç | Salgıyı ölçün, matkabı değiştirin |
| Matkap kırılması | Talaş sıkışması, aşırı ilerleme | İçten soğutma, ilerlemeyi düşürün |
Delik doğru açıldıktan sonra sıra çoğu zaman diş açmaya gelir. Ön delik çapının diş kalitesine etkisini kılavuz çekme hataları yazımızda anlattık.