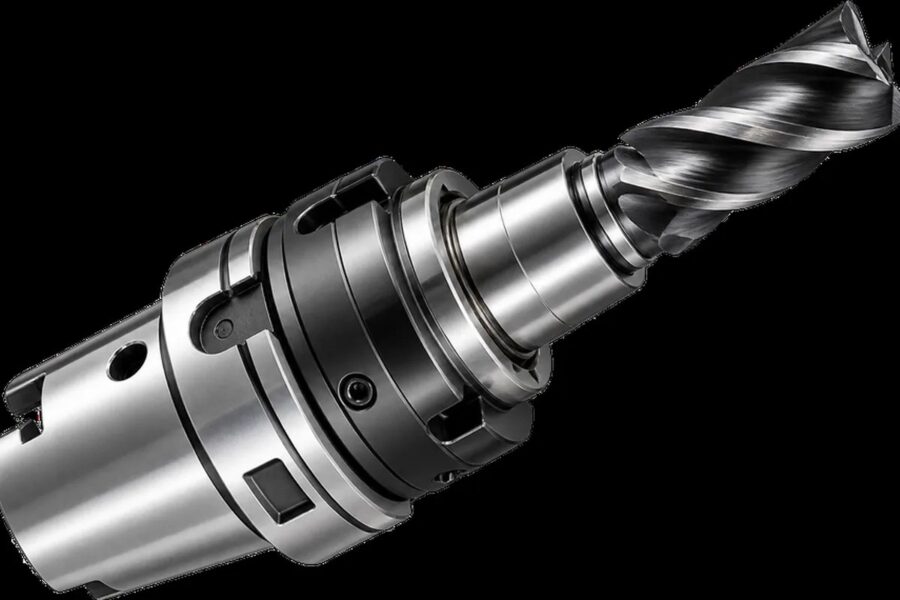
Bir parçanın üst yüzeyi işleme merkezinde rahatça işlenir; ama yan yüzündeki bir delik, bir kanal ya da göbekteki kama kanalı çoğu zaman parçayı başka bir bağlamaya, hatta başka bir tezgâha göndermeyi gerektirir. Her yeni bağlama; ayar süresi, taşıma, bekleme ve en önemlisi ölçü sapması riski demektir. Açılı kafalar ve kama kanalı açma takımları bu ek operasyonları mevcut tezgâhınızda, tek bağlamada bitirmenizi sağlar.
Ek bağlamanın gizli maliyeti
- Ayar süresi: Parçanın yeniden bağlanması, sıfırlanması ve kontrolü.
- Hata birikimi: Her bağlamada küçük konum hataları oluşur; ilk bağlamadaki deliklerle ikinci bağlamadaki işlemler arasındaki konum toleransı zorlaşır.
- Kuyruk ve bekleme: Parça başka bir tezgâha gidiyorsa o tezgâhın sırasını bekler.
- Ek fikstür: Farklı konumlar için ayrı bağlama aparatları gerekebilir.
Açılı kafa nedir?
Açılı kafa, işleme merkezinin iş milindeki dönme hareketini bir dişli mekanizmasıyla farklı bir eksene aktaran bağlama aparatıdır. Böylece dik işleme merkezinde parçanın yan yüzüne delik delinebilir, frezeleme yapılabilir veya kılavuz çekilebilir.
| Tip | Kullanım |
|---|---|
| 90° sabit açılı kafa | Yan yüzeylerde delme, frezeleme, kılavuz çekme |
| Ayarlanabilir açılı kafa | Eğik deliklerde ve açılı yüzeylerde işleme |
| Çift çıkışlı / çoklu kafalar | Karşılıklı yüzeylerde veya birden çok delikte eş zamanlı işleme |
| Ofset ve dar erişimli kafalar | Derin ceplerin ve dar boşlukların içinde işleme |
Açılı kafa seçerken dikkat edilecekler
- Tezgâh arayüzü ve stop bloğu: Açılı kafanın gövdesinin dönmesini engelleyen sabitleme (stop) bloğu, tezgâhınızın iş mili burnuna uygun olmalıdır.
- Devir ve tork: Kafanın azami devri ve aktarabileceği tork, yapılacak işleme uygun seçilmelidir. Ağır frezeleme ile küçük çaplı delme farklı kafalar gerektirebilir.
- Soğutma aktarımı: Kafanın içten soğutmayı takıma iletip iletmediği, özellikle delme ve diş açmada önemlidir.
- Erişim ölçüleri: Kafanın gövde ölçüleri ve takım çıkışının eksene uzaklığı, parçaya çarpmadan işlem yapılabilmesini belirler.
- Magazin uyumu: Kafanın ağırlığı ve boyutları otomatik takım değiştiriciye uygun olmalıdır.
Kama kanalı açma yöntemleri
Dişli, kasnak ve kaplin göbeklerindeki kama kanalları geleneksel olarak ayrı tezgâhlarda açılır. Yöntemlerin karşılaştırması:
| Yöntem | Artısı | Eksisi |
|---|---|---|
| Kama planyası / dik vargel | Esnek | Yavaş, ayrı tezgâh ve bağlama |
| Broşlama | Seri üretimde hızlı | Her ölçüye ayrı broş, ayrı tezgâh |
| Tel erozyon | Çok hassas | Yavaş ve maliyetli |
| CNC’de kama kanalı açma takımı | Tek bağlama, ek tezgâh yok | Uygun takım ve programlama gerekir |
CNC tezgâhta kama kanalı nasıl açılır?
CNC torna veya işleme merkezinde kama kanalı, vargel prensibiyle açılır: iş mili belirli bir açıda kilitlenir, takım Z ekseninde ileri geri hareket eder ve her geri dönüşte radyal yönde küçük bir miktar ilerletilir. Kanal derinliğine ulaşılana kadar bu döngü tekrarlanır.
- Her vuruşta radyal kesme miktarı küçük tutulur; değer malzemeye ve takım genişliğine göre seçilir.
- Geri dönüş hareketinde takımın kesici kenarı yüzeye sürtmemelidir.
- Talaşın kanaldan atılması için soğutma ve basınçlı hava yönlendirilmelidir.
- Tezgâhın iş milini konumlayabilmesi (C ekseni veya iş mili oryantasyonu) gerekir.
Ne zaman yatırım yapmalı?
Ek operasyonun parça başına ne kadar süre ve maliyet eklediğini hesaplayın: ayar süresi, taşıma, bekleme ve hurda riski dahil. Bu hesap, açılı kafa veya kama kanalı takımı yatırımının ne kadar sürede geri döneceğini gösterir. Hesaplama yöntemi için parça başı maliyet yazımıza bakabilirsiniz.