Diş açma genellikle bir parçanın son operasyonlarından biridir. Bu aşamada kırılan bir kılavuz yalnızca bir takım kaybı değildir: kırık parçanın çıkarılması zaman alır, çoğu zaman parça hurdaya ayrılır ve tezgâh durur. İyi haber şu ki kılavuz kırılmalarının büyük çoğunluğu birkaç temel hatadan kaynaklanır ve önlenebilir.
1. Yanlış ön delik çapı
En sık hata budur. Kesme kılavuzu talaş kaldırarak diş açar; form (ovalama) kılavuzu ise malzemeyi şekillendirerek dişi oluşturur ve bu yüzden daha büyük bir ön delik ister. Metrik normal dişler için kesme kılavuzunda pratik kural şudur:
| Diş | Kesme kılavuzu ön delik | Form kılavuzu ön delik (yaklaşık) |
|---|---|---|
| M6 × 1 | 5,0 mm | 5,55 mm |
| M8 × 1,25 | 6,8 mm | 7,4 mm |
| M10 × 1,5 | 8,5 mm | 9,3 mm |
| M12 × 1,75 | 10,2 mm | 11,2 mm |
Form kılavuzu değerleri malzemeye ve üreticiye göre küçük farklılıklar gösterebilir; kesin değer için kılavuzun teknik verisine bakılmalıdır. Form kılavuzuna kesme kılavuzu ön deliği açmak, kılavuzun aşırı yüklenmesine ve kırılmasına yol açar.
2. Deliğe uygun olmayan kılavuz tipi
- Kör delik: Spiral kanallı kılavuz talaşı yukarı, delik ağzına doğru taşır.
- Boydan boya delik: Helis uçlu (taşlanmış uçlu) kılavuz talaşı ileri iter ve delikten dışarı atar; daha yüksek kesme hızına izin verir.
- Sünek malzemeler: Alüminyum ve düşük-orta karbonlu çeliklerde form kılavuzları talaş üretmez ve daha dayanıklı diş verir.
- Kırılgan malzemeler: Dökme demirde form kılavuzu kullanılmaz; düz kanallı veya uygun geometrili kesme kılavuzu tercih edilir.
3. Talaş sıkışması ve delik dibine çarpma
Kör deliklerde talaşın sıkışacak yeri yoktur. Ön deliği, diş boyuna ek olarak kılavuzun giriş pahı ve birkaç hatvelik güvenlik payı kadar derin açın. Kılavuz programını da delik dibine değmeyecek şekilde ayarlayın. Kılavuzun delik dibine çarpması, kırılmaların en ani ve en pahalı nedenidir.
4. Senkronizasyon ve kılavuz tutucu
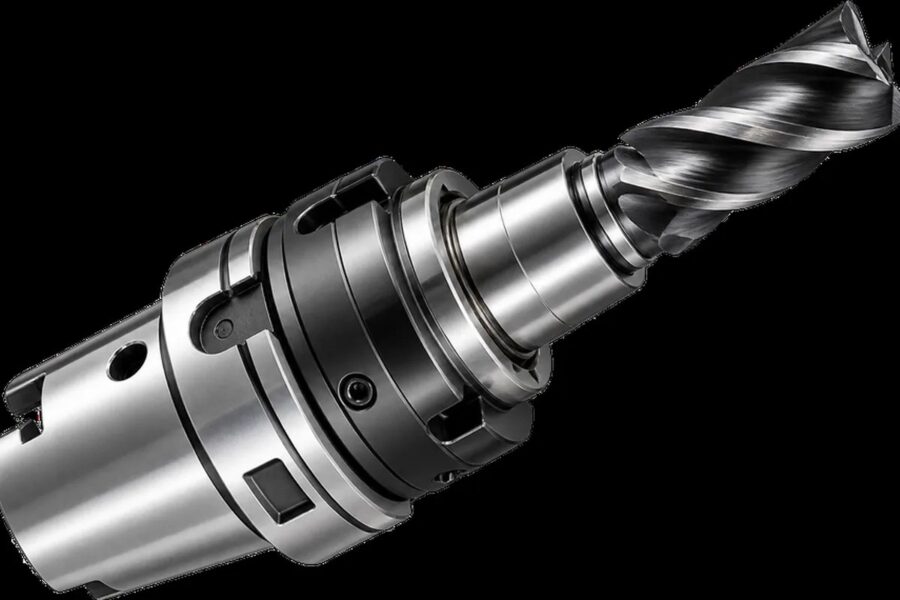
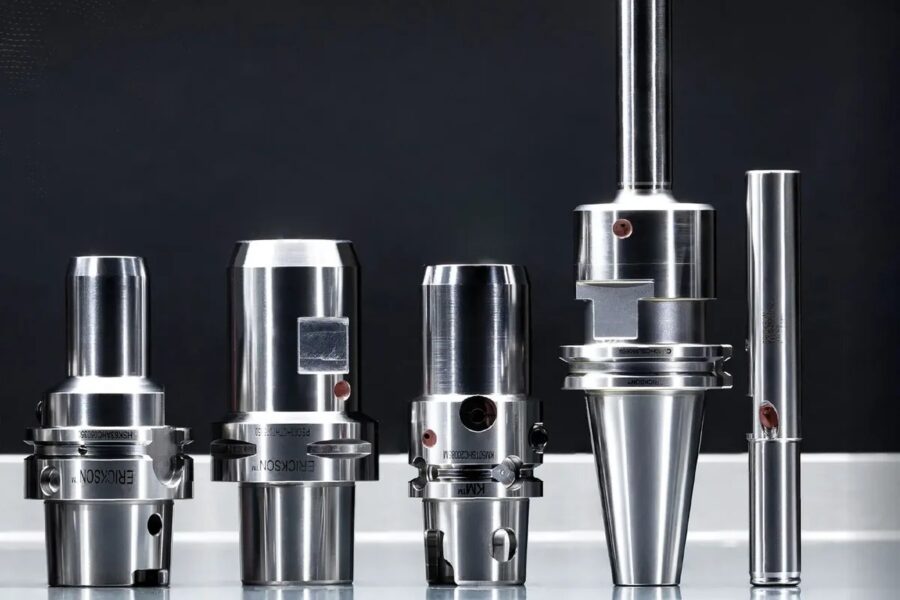
Modern CNC tezgâhlar senkron (rijit) kılavuz çekmeyi destekler: iş mili devri ile Z ekseni ilerlemesi birbirine kilitlenir. Bu durumda rijit veya mikro kompanzasyonlu tutucular kullanılabilir. Tezgâh senkron çekmeyi desteklemiyorsa ya da eski bir tezgâhsa, eksenel kompanzasyonlu kılavuz tutucu şarttır; aksi halde ilerleme ile hatve arasındaki küçük farklar kılavuzu zorlar.
Senkron çekmede bile ilerleme değeri hatveye eşit olmalıdır: M10 × 1,5 için devir başına ilerleme 1,5 mm’dir.
5. Eksen kaçıklığı
Ön delik ile kılavuz aynı eksende değilse kılavuz bir taraftan fazla yük alır. Bu durum özellikle ön delik ile diş açmanın farklı tezgâhlarda ya da farklı bağlamalarda yapıldığı işlerde görülür. Mümkünse delme ve diş açmayı aynı bağlamada yapın; tutucunun salgısını kontrol edin.
6. Yetersiz yağlama
Diş açma, düşük kesme hızında yüksek temas yüzeyine sahip bir işlemdir; yağlama kesme sıvısının en önemli görevidir. Özellikle paslanmaz çelik ve form kılavuzu uygulamalarında yağlama özelliği yüksek, uygun konsantrasyonda bir kesme sıvısı kullanın. Mümkünse içten soğutmalı kılavuzlar kör deliklerde talaş tahliyesini de kolaylaştırır.
7. Malzemeye uygun olmayan kesme hızı ve kaplama
Kılavuz kataloglarındaki kesme hızları malzeme gruplarına göre verilir ve çeliğe uygun bir kılavuzun paslanmaz çelikte aynı hızla kullanılması hızlı aşınmaya yol açar. Kaplama da önemlidir: yapışma eğilimli malzemelerde uygun kaplama, talaşın kılavuz kanalına kaynamasını önler.
Alternatif: diş frezesi
Pahalı parçalarda, büyük çaplarda ve zor malzemelerde diş frezesi güçlü bir alternatiftir. Diş frezesi deliğe göre daha küçük çaplıdır, talaşı rahat atar ve kırılsa bile delikten kolayca çıkarılır. Tek takımla farklı çaplarda diş açılabilir ve diş toleransı programla ayarlanabilir.
Diş açmanın başarısı büyük ölçüde ön deliğin kalitesine bağlıdır. Doğru ön delik için karbür matkapla delik delme yazımıza göz atabilirsiniz.