Gıda makineleri, kimya ve tesisat ekipmanları, medikal ürünler ve pompa parçaları… Paslanmaz çelik Çukurova sanayisinde giderek daha sık işlenen bir malzeme. Ancak çelik işlemeye alışmış bir atölye paslanmazda çoğu zaman beklenmedik takım aşınması, yapışma ve kötü yüzey kalitesiyle karşılaşır. Bu yazıda paslanmaz çeliği zorlaştıran nedenleri ve pratik çözümleri ele alıyoruz.
Paslanmaz çelik türleri
Takım üreticileri paslanmaz çelikleri ISO M grubunda toplar, ancak grup içindeki türler çok farklı davranır:
| Tür | Örnek | İşlenebilirlik |
|---|---|---|
| Östenitik | 304 (1.4301), 316L (1.4404) | Pekleşme ve yapışma eğilimi yüksek; en yaygın tür |
| Ferritik | 430 (1.4016) | Görece kolay; çeliğe yakın davranış |
| Martenzitik | 420 (1.4021) | Isıl işlem durumuna göre sertlik değişir; sertleştirilmiş halde zor |
| Dupleks | 2205 (1.4462) | Yüksek dayanım; kesme kuvvetleri ve ısı yüksek |
Pekleşme: takım kesmeli, sürtünmemeli
Östenitik paslanmaz çelikler şekil değiştirdikçe sertleşir. Takım malzemeyi kesmek yerine üzerinde sürtünürse yüzey sertleşir ve bir sonraki geçişte takım daha sert bir tabakayla karşılaşır. Bunu önlemek için:
- İlerlemeyi gereğinden düşük tutmayın; çok ince talaş kalınlığı sürtünmeye yol açar.
- Kesme derinliğini, önceki geçişin pekleştirdiği tabakanın altına inecek şekilde seçin.
- Takımı malzeme üzerinde bekletmeyin; delmede ve kanal açmada duraklamalardan kaçının.
- Aşınmış takımla çalışmayın: körelmiş kenar keser gibi değil, ezer gibi çalışır ve pekleşmeyi artırır.
Isı yönetimi
Paslanmaz çelik ısıyı karbon çeliğine göre çok daha az iletir. Çelikte ısının büyük kısmını talaş götürürken paslanmazda ısı, takımın ucunda toplanır. Sonuç: hızlı aşınma, plastik deformasyon ve kaplama hasarı. Bu yüzden:
- Kesme hızını çeliğe göre düşük başlatın ve aşınmayı izleyerek artırın.
- Bol ve doğrudan kesme bölgesine yönlendirilmiş soğutma kullanın; mümkünse yüksek basınçlı veya içten soğutma tercih edin.
- Frezelemede düşük radyal temaslı (dinamik) stratejiler kenarın soğumasına zaman tanır.
Takım geometrisi ve kaplama
Paslanmaz çelikte yapışma (yığıntı talaş) ve pekleşmeye karşı en etkili silah keskin kesici kenardır.
- Pozitif geometri: Daha düşük kesme kuvveti ve daha az ısı üretir.
- PVD kaplama: İnce ve keskin kenarı korur; paslanmaz çelik frezeleme ve delmede yaygın tercihtir. Tornalamada CVD kaplamalı, paslanmaza özel kaliteler de iyi sonuç verir.
- Uygun talaş kırıcı: Östenitik paslanmazın talaşı uzun ve tok olur; talaş kırıcı kesme derinliği ve ilerlemeyle uyumlu seçilmelidir.
- Tok kalite: Kesintili kesmelerde ve dupleks türlerde kırılmaya dayanıklı kaliteler tercih edilir.
Operasyona göre öneriler
Tornalama: Kesme derinliğini her geçişte değiştirmek (örneğin 2,0 – 1,8 – 2,2 mm) çentik aşınmasının aynı noktada yoğunlaşmasını önler.
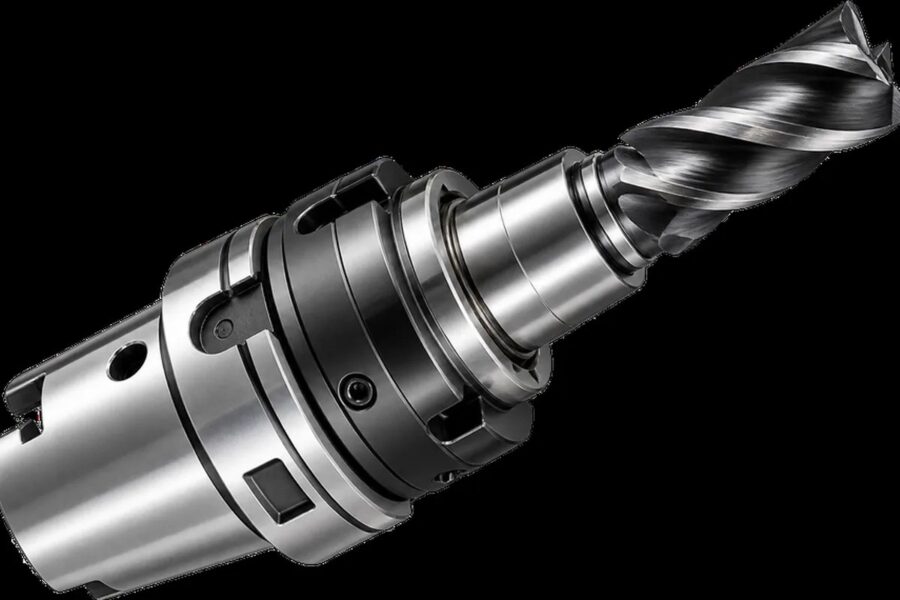
Frezeleme: Çok ağızlı, değişken helisli frezeler titreşimi azaltır. İniş frezeleme (climb milling) tercih edilmelidir.
Delme: İçten soğutmalı karbür matkaplar ve kesintisiz ilerleme önerilir. Ayrıntılar için karbür matkapla delik delme yazımıza bakabilirsiniz.
Diş açma: Yağlama özelliği yüksek kesme sıvısı ve paslanmaza uygun kılavuz kullanın. Kırılma riskini azaltmak için kılavuz çekme hataları yazımızdaki adımlara göz atın.
Başlangıç için kontrol listesi
- Paslanmazın türünü ve durumunu (tavlı, sertleştirilmiş) öğrenin.
- ISO M grubu için önerilen takım kalitesini ve kesme değerlerini seçin.
- Soğutma basıncını ve yönünü kontrol edin.
- İlk parçada aşınmayı ve talaş şeklini gözlemleyerek değerleri ayarlayın.
- Takım değiştirme ölçütünü belirleyin; körelmiş takımla çalışmaya devam etmeyin.